Контроль качества сварных соединений и швов металлоконструкций: полный обзор

Сварные соединения — критически важные элементы металлоконструкций, от которых зависят надежность, долговечность и безопасность сооружений и машин. Ошибки в сварке редко проявляются сразу: они часто «накапливают» риски, приводя к усталостным разрушениям, потере герметичности или внезапным аварийным отказам. Именно поэтому контроль качества сварных швов и соединений — не факультативная опция, а обязательная часть производственного цикла и техобслуживания. В этой статье мы разберем виды контроля, используемые методы (от визуального до высокотехнологичных неразрушающих испытаний), критерии оценки, типовые дефекты и причины их возникновения, а также организационные аспекты: документацию, квалификацию персонала и типичные ошибки процессов контроля.
Содержание
Роль контроля качества в жизненном цикле металлоконструкций
Нормативная база и документация
Виды контроля: разрушающий и неразрушающий
Визуально-измерительный контроль (VT): база любого НК
Капиллярный контроль (PT): выявление поверхностных трещин
Магнитопорошковый контроль (MT): для ферромагнитных сталей
Радиографический контроль (RT): «просвет» для внутренних дефектов
Ультразвуковой контроль (UT), PAUT и TOFD: гибкость и глубина
Вихретоковый контроль (ET) и продвинутые методы
Разрушающие испытания: когда и зачем
Типовые дефекты сварных швов и причины
Критерии оценки и уровни качества
Выбор методов НК: как принять решение
Подготовка поверхности и условия контроля
Квалификация персонала и оборудование
Ремонт, переработка и повторный контроль
Специфика по материалам и процессам
Контроль геометрии, деформаций и остаточных напряжений
Цифровизация и новые практики НК
Безопасность при проведении контроля
Практические советы по повышению эффективности контроля
Кейсы: типичные ситуации и решения
Частые ошибки и как их избегать
Интеграция контроля в систему качества предприятия
Заказывайте
Роль контроля качества в жизненном цикле металлоконструкций
Контроль качества швов — это не разовая операция, а последовательность проверок на разных этапах:
- Входной контроль материалов: проверка сертификатов, химсостава, механических свойств, состояния кромок, покрытий, чистоты поверхности.
- Контроль технологической подготовки: проверка чертежей и КД, технологических карт, выбора материала присадки, режимов сварки, подготовки кромок и сборки.
- Операционный контроль: мониторинг параметров сварки (ток, напряжение, скорость, расход газа), соблюдения межслойной температуры, проверка прихваток, положения и последовательности наложения швов.
- Приемо-сдаточный контроль: визуально-измерительный контроль, неразрушающий контроль (НК) и, при необходимости, разрушающие испытания.
- Эксплуатационный контроль: периодические инспекции, мониторинг усталостных трещин и коррозии, контроль герметичности, проверка качества ремонтных сварок.
Системный подход позволяет вовремя обнаруживать нарушения технологии, снижать долю скрытых дефектов и минимизировать стоимость переделок.
Нормативная база и документация
Конкретные требования к контролю зависят от отрасли и применяемых стандартов. На практике применяются:
- Международные и региональные стандарты: ISO 5817 (качество сварных швов), ISO 17635 (общие правила НК сварных соединений), ISO 17636/17638/17640/17643 (методы РТ, МТ, УЗК, вихретоковый контроль), ISO 3834 (системы качества при сварке), EN 1090 (несущие стальные и алюминиевые конструкции), ASME/ASTM/API — для оборудования и трубопроводов.
- Национальные и отраслевые стандарты и нормы, проектная документация, ТУ, карты технологии и процедуры НК (Written Practice, NDT Procedures).
- Журналы сварки и контроля: WPS/PQR (процедуры и аттестация технологии), WPQ (квалификация сварщика), отчеты НК, дефектограммы, протоколы приемки.
Даже лучшая технология не компенсирует слабую документацию. Четкие WPS и аттестация PQR, квалификация персонала НК, трассируемость результатов и фотографическая фиксация — основа доказательного качества.
Виды контроля: разрушающий и неразрушающий
Контроль делится на две большие группы:
- Разрушающий контроль (РК): испытание образцов на статическую прочность, ударную вязкость (Charpy), твердость, усталостную прочность, макро- и микрошлифы. Применяется для аттестации технологии сварки, квалификации сварщиков, иногда — при приемке типовых партий.
- Неразрушающий контроль (НК):检 позволяет проверить изделие без выведения из эксплуатации. Методы: визуально-измерительный (VT), капиллярный (PT), магнитопорошковый (MT), радиографический (RT), ультразвуковой (UT/PAUT/TOFD), вихретоковый (ET), акустико-эмиссионный (AE), термография (IRT), герметичность (LT), измерение твердости (HT) как косвенный контроль.
НК — основной инструмент при приемке ответственных сварных соединений. Выбор метода определяется материалом, толщиной, геометрией, типом шва, доступностью поверхностей и критичностью дефектов.
Визуально-измерительный контроль (VT): база любого НК
VT — самый быстрый и экономичный способ первичной оценки. Корректно организованный визуальный контроль отлавливает до 70–80% типовых нарушений.
Что проверяют:
- Подготовку кромок, зазоры, смещение кромок, сборку, прихватки.
- Форму валика, равномерность, катет угловых швов, усиление, ширину, гладкость перехода.
- Наличие прожогов, подрезов, пор, наплывов, кратеров, включений шлака на поверхности.
- Деформации, коробление, перекосы, отклонение от размеров.
- Состояние поверхности перед НК: очистка от шлака, брызг, окалины.
- Маркировку и соответствие чертежам, расположение швов и заварку отверстий под прихватки.
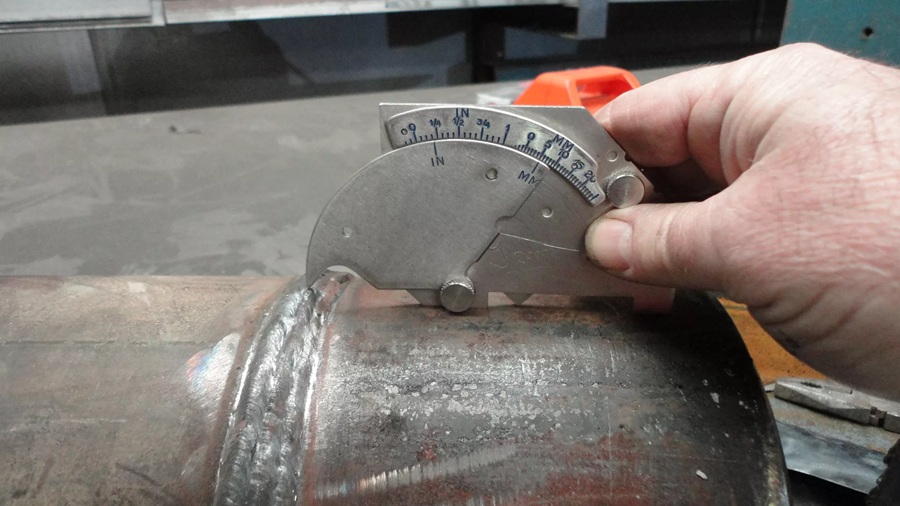
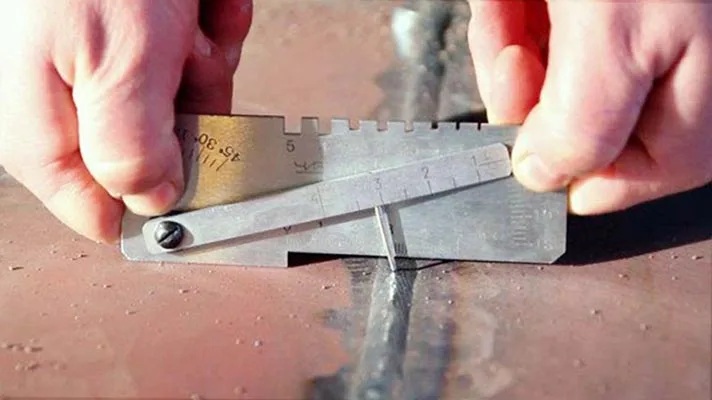
Инструменты: лупа,
Критерии оценки: базируются на стандартах (например, ISO 5817 уровни B, C, D или их аналоги). Устанавливается допустимый уровень дефектов в зависимости от класса ответственности конструкции.
Капиллярный контроль (PT): выявление поверхностных трещин
PT применим к немагнитным и магнитным материалам, обнаруживает дефекты, выходящие на поверхность: трещины, поры, раковины. Принцип: капиллярная жидкость проникает в дефект, проявитель «вытягивает» ее наружу, образуя контрастную индикацию.
Ключевые моменты:
- Подготовка поверхности: тщательная очистка, удаление шлака, масла, влаги.
- Выбор системы: видимый или флуоресцентный, водосмываемый/растворителем/постэмулятор.
- Режимы выдержки: время проникновения и проявления — по процедуре.
- Интерпретация: линейные индикации, их длина/ширина/ориентация, плотность индикаций.
Плюсы: высокая чувствительность к тонким поверхностным трещинам. Минусы: не видит подповерхностные дефекты, чувствителен к подготовке поверхности и температуре.
Магнитопорошковый контроль (MT): для ферромагнитных сталей
MT выявляет поверхностные и неглубокие подповерхностные дефекты по утечке магнитного потока на неоднородностях. Используются сухие порошки или влажные суспензии, видимые или люминесцентные.
Факторы качества:
- Правильная намагниченность: продольная/поперечная, комбинированные направления для выявления
дефектов-с различной ориентацией. - Адекватное поле (ампер-витки, контактный/намагничивающая катушка, якорь).
- Демиагничивание после контроля при необходимости.
Плюсы: быстро, чувствительно к коротким поверхностным трещинам. Минусы: только ферромагнитные материалы, ограниченная глубина, влияние геометрии и магнитной памяти.
Радиографический контроль (RT): «просвет» для внутренних дефектов
RT использует рентгеновское или гамма-излучение для получения проекции внутренней структуры на пленке или цифровом детекторе. Хорош для обнаружения объемных дефектов: пор, шлаковых включений, несплавлений, непроваров, прожогов, утонений.
Особенности:
- Требует
доступа-с двух сторон или проектнойгеометрии-с одной стороны (техники с рассеянным излучением ограничены). - Чувствительность зависит от энергии, толщины, контрастности, качества центровки, ПЕН (показатель чувствительности, IQI).
- Безопасность: зоны радиации, лицензии, квалификация персонала, контроль доз.
Плюсы: наглядность, объективность. Минусы: тени от геометрии, ограниченная чувствительность к плоским трещинам, организационные сложности и стоимость, требования к безопасности.
Ультразвуковой контроль (UT), PAUT и TOFD: гибкость и глубина
Классический UT с наклонными/прямыми преобразователями позволяет обнаруживать плоские дефекты (трещины, несплавления) и оценивать их положение и эквивалентный размер. Современные варианты:
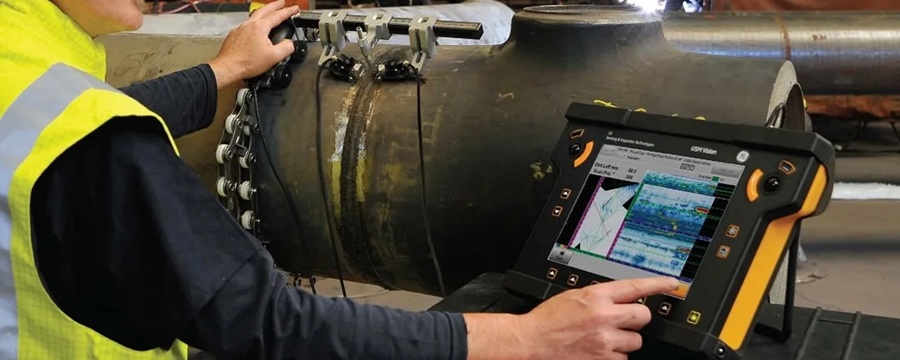
- PAUT (фазированные решетки): электронное сканирование, секторное и линейное, построение срезов, высокая детализация, адаптация к сложной геометрии.
- TOFD (Time of Flight Diffraction): измерение времени дифракций от краев дефектов, точная высота трещин, быстрая тотальная проверка стыковых швов.
Ключевые факторы:
- Калибровка по
образцам-с искусственными отражателями (SDH, FBH, V1/V2 блоки). - Подбор угла ввода, частоты, фокусировки, путей прохода волны (S, L).
- Скан-планы и трассируемость: протоколы, C-/B-/S-сечения, карты амплитуд.
Плюсы: высокая чувствительность к плоским дефектам, односторонний доступ возможен. Минусы: требовательность к квалификации оператора, чувствительность к структуре материала (зернистость), необходимость хорошей подготовки поверхности и контактной среды.
Вихретоковый контроль (ET) и продвинутые методы
ET эффективен на проводящих материалах для выявления поверхностных и приповерхностных дефектов, особенно на тонкостенных изделиях и при контроле швов из цветных металлов. Дополнительно используют:
- Акустическая эмиссия (AE) для мониторинга активных дефектов в нагруженных конструкциях.
- Инфракрасная термография (IRT) для контроля широких площадей, обнаружения непроваров/отслоений на тонких листах и композитах.
- Герметичность (LT): вакуум-ячейки, пузырьковый метод, масс-спектрометрический гелиевый тест.
- Измерение твердости (HT), микроструктурный контроль репликами — как косвенные показатели качества металла шва и зоны термического влияния.
Разрушающие испытания: когда и зачем
Разрушающие испытания применяют прежде всего для квалификации технологии (PQR) и периодической верификации. Типичные испытания:
- Макрошлиф: оценка формы проплавления, наличие непроваров, пор, включений, высоты усиления, ширины ЗТВ.
- Микрошлиф и металлография: структура металла шва и ЗТВ, размер зерна, наличие нежелательных фаз.
- Испытание на растяжение, изгиб (ломаный, лицевой/корневой), ударную вязкость (особенно при низких температурах).
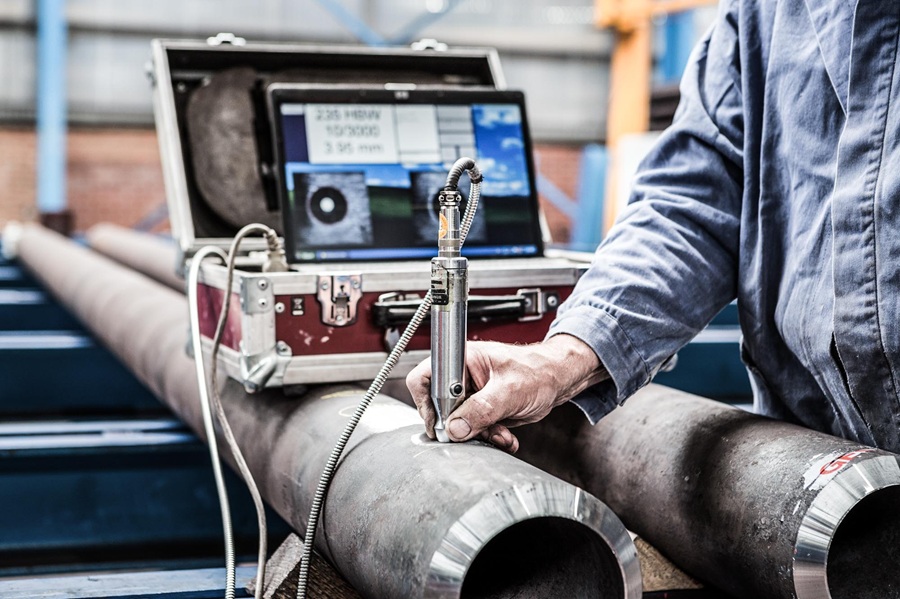
- Твердость по Виккерсу/Бринеллю/Роквеллу: подтверждение соответствия теплового цикла.
- Усталостные тесты — для ответственных соединений, мостов, крановых путей.
Типовые дефекты сварных швов и причины
- Непровар (неполный провар корня): недостаточный тепловклад, неправильная подготовка кромок, малый зазор, низкий ток/скорость, загрязнение корня. Опасен в стыковых швах — источники трещинообразования.
- Несплавление (lack of fusion): плохая очистка, неправильный угол электрода/горелки, низкая энергия дуги, высокие скорости, окислы, шлак.
- Поры, газовые раковины: влага, масло, загрязнения, недостаточный защитный газ, турбулентность, сквозняки, неправильный расход газа.
- Шлаковые включения: плохая зачистка между проходами, несоответствие флюса/электрода, неправильная техника наложения.
- Подрезы: слишком высокая скорость, чрезмерный ток/напряжение, неправильный угол, отсутствие колебаний, перегрев кромки.
- Наплывы, свищи, прожоги: переизбыток тепла при недостаточной поддержке корня или при больших зазорах.
- Трещины: горячие (кристаллизационные) — высокий углеродный эквивалент, высокое содержание серы/фосфора, большие напряжения усадки; холодные (водородные) — водород, высокая жесткость соединения, недостаточный подогрев/послесварочный отжиг, низкая межслойная температура.
- Деформации, коробление: несимметричная тепловая нагрузка, неправильная последовательность проходов, отсутствие прихватов и ребер жесткости при сборке.
Критерии оценки и уровни качества
Критерии зависят от стандарта и класса ответственности. В логике ISO 5817 уровни B (строгий), C (средний), D (свободный). Примеры подходов:
- Геометрия углового шва: катет по чертежу; допустимые отклонения по усилению, ширине ножки, плавности перехода; ограничение подрезов (глубина/длина).
- Поры: максимальный диаметр одиночной поры, суммарная площадь пор на длину шва, расстояние между порами.
- Несплавления и непровары: как правило, недопустимы в корне и в критических зонах для уровня B/C.
- Трещины: недопустимы при любом уровне.
- Включения шлака: ограничение по длине/высоте, расстояние между включениями.
- Несоответствие формы: ограничение по смещению кромок (hi-lo), неоднородности валика, подрезам.
Важно корректно устанавливать критерии еще на стадии договора и технического задания. Несогласованность требований — частая причина спорных ситуаций при приемке.
Выбор методов НК: как принять решение
Ключевые факторы выбора:
- Тип материала: ферромагнитность (MT), аустенитные стали и алюминий (PT, ET, UT с особыми зондами).
- Толщина и доступ: UT/PAUT/TOFD эффективны при одностороннем доступе; RT требует обычно двустороннего.
- Типовые дефекты: для пор — RT; для плоских дефектов — UT/PAUT/TOFD; для поверхностных трещин — PT/MT.
- Экономика и сроки: VT и местный PT/MT для массовых изделий; PAUT/TOFD — для ответственных стыков; RT — где нужна документальная наглядность и для трубных
стыков-с тонкими стенками. - Требования безопасности и площадки: возможность организации радиационно-опасной зоны, погодные условия, температура.
Практичный подход: комбинированные схемы. Например, VT + MT/PT для поверхностного слоя, затем UT/PAUT для глубинных дефектов; RT выборочно для верификации.
Подготовка поверхности и условия контроля
Результат НК очень чувствителен к подготовке:
- Механическая очистка: шлифование, щетка по металлу, удаление брызг и шлака. Избегать «заполировки» трещин.
- Обезжиривание: растворители, безводные очистители.
- Температура: многие системы PT/MT имеют рабочий диапазон; межслойная температура контролируется пирометром/термомелками.
- Освещенность и контрастность для VT и видимых систем PT/MT.
- Шероховатость поверхности при UT: гладкая без значительных рисок; использовать подходящие контактные гели.
Квалификация персонала и оборудование
Качество контроля определяется квалификацией специалистов и годностью приборов.
- Персонал НК: квалификация по ISO 9712, SNT-TC-1A или национальным системам; уровни I, II, III.
- Сварщики и операторы: аттестация по WQ/WPQ, ведение журналов параметров.
- Процедуры НК: утвержденные и проверенные, с указанием диапазонов применимости.
- Калибровка и поверка: регулярная поверка приборов UT/PAUT/RT, проверка индикаторной чувствительности (IQI), контроль срока годности материалов PT/MT.
- Трассируемость: уникальная маркировка швов, привязка результатов, хранение данных (цифровые отчеты PAUT/TOFD/DRT).
Планирование и объем контроля
Объем НК определяется классом конструкции и договорными требованиями. Подходы:
- 100% контроль критических швов (например, несущих узлов, сосудов под давлением).
- Выборочный контроль по статистике: например, 10–25%
стыков-с увеличением до 100% при выявлении превышений брака. - Риск-ориентированная стратегия: больше внимания местам концентрации напряжений, переходам сечений, зонам повышенной жесткости, сварке в монтажных условиях.
Важно предусмотреть корректировочные действия: при выявлении дефектов выше допуска — расширение выборки, анализ причин, корректировка технологии, повторная квалификация, локальные/полные ремонты.
Ремонт, переработка и повторный контроль
Обнаружение дефекта — не конец, а начало управляемого процесса:
- Снятие дефектной зоны: дуговая строжка, шлифование, механическое
фрезерование-с минимальным термовкладом. - Подготовка кромок, зачистка и повторная сварка по утвержденной технологии ремонта (с учетом подогрева/ПВTVP при необходимости).
- Межоперационный контроль: VT/MT/UT после удаления дефекта, контроль тепловложения и напряжений.
- Финальный НК: повторение исходного объема или повышенный объем; документирование.
- Анализ причин: «5 почему», диаграмма Исикавы; корректирующие и предупреждающие меры (CAPA).
Специфика по материалам и процессам
- Низколегированные и высокопрочные стали: контролировать водород (сухие электроды, подогрев), межслойную температуру, твердость ЗТВ; внимание холодным трещинам; UT/TOFD подходят, MT — эффективен.
- Нержавеющие аустенитные стали: зернограничные трещины редко, но риск горячих трещин; PT предпочтительнее MT; UT усложнен крупным зерном, используют низкочастотные/двойные преобразователи, PAUT с продвинутой фильтрацией.
- Алюминий и его сплавы: оксидная пленка — причина несплавлений; PT и RT эффективны, UT — сложнее из-за затухания; важно контролировать чистоту.
- Чугун: ограниченная свариваемость; НК фокусируется на PT/UT (с оговорками), часто — ремонтная сварка и последующий контроль на трещины.
- Процессы сварки: ручная дуговая (РДС) — разброс качества выше, нужен повышенный VT/MT; MIG/MAG — пористость при плохом газовом экране; TIG — высокая чистота, но риск недопровара при низкой тепловой мощности; SAW — риск шлаковых включений при плохой очистке; лазерная/ГПН сварка — узкий шов, RT менее чувствителен к плоским дефектам, зато UT/PAUT и IRT дают преимущества.
Контроль геометрии, деформаций и остаточных напряжений
- Геометрический контроль швов: катет, усиление, смещение кромок — шаблоны, 3D-сканеры, профилометры.
- Контроль деформаций: линейность, плоскостность, перекосы — рулетка, нивелиры, лазерные трекеры.
- Остаточные напряжения: тензометрия, рентген-дефрактометрия, магнитоупругие методы — обычно в исследованиях или для критичных проектов.
- Термическая обработка после сварки (PWHT): косвенно контролируют по твердости и микроструктуре, регистрация термопар.
Цифровизация и новые практики НК
- Цифровая радиография (DR/CR): сокращение времени, повышение динамического диапазона, удобство архивации.
- Продвинутая ультразвуковая визуализация: C-scan, S-scan, TFM/FMC для сложных швов.
- Машинное зрение для VT: автоматическое распознавание подрезов, пористости, неполной заполненности.
- Онлайновый мониторинг сварки: регистрация тока/напряжения/скорости, анализ аномалий, предиктивная аналитика.
- Интеграция
НК-с PLM/ERP: полная трассируемость «шов-оператор-параметры-отчет».
Безопасность при проведении контроля
- RT: радиационная безопасность, расчет зон, знаки, дозиметры, лицензии.
- Химия PT/MT: вентиляция, СИЗ, утилизация, защита кожи и глаз.
- Работы на высоте и в замкнутых пространствах: наряд-допуск, газоанализ, эвакуация, страховка.
- Электробезопасность и термические риски при подготовке поверхности.
Практические советы по повышению эффективности контроля
Начинайте-с четкой спецификации: уровень качества, обязательные методы, объемы и точки контроля.- Стандартизируйте чек-листы VT для сборки и межпроходной оценки.
- Используйте «быстрый» поверхностный метод (PT/MT) до глубинного — это экономит ресурсы УЗК/РТ.
- Внедрите систему эскалации: если брак выше порога — расширяйте выборку и ищите причину, а не только чините следствия.
- Учите сварщиков читать индикации дефектов: обратная связь по результатам НК сокращает повторяемость брака.
- Храните визуальные и цифровые отчеты: фотографии швов до/после обработки, C-scan/пленки — это защита в спорах.
- Планируйте контроль так, чтобы не блокировать поток: участки буферизации, параллельная работа разных методов.
Кейсы: типичные ситуации и решения
Ситуация 1. Высокая пористость в швах MIG на наружной площадке.
- Диагностика: PT/VT выявили поверхностную пористость; RT подтвердил объемные поры.
- Причины: сквозняк, неправильный расход газа, загрязнение кромок влагой.
- Решения: экранирование места сварки, корректировка дебита газа, предварительная сушка, переход на
проволоку-с иным покрытием; обучение технике факела. Повторный НК — PT/RT.
Ситуация 2. Несплавления в корне стыкового шва при РДС.
- Диагностика: UT с наклонным ПЭП показал отражения на линии сплавления; TOFD оценил высоту дефекта.
- Причины: малый притуп кромок, недостаточный зазор, слишком низкий ток, неправильная техника колебаний.
- Решения: корректировка подготовки кромок (V-образная фаска, зазор), увеличение тока, изменение WPS, тренировочные проходы. Повторный контроль — UT/TOFD.
Ситуация 3. Холодные трещины на высокопрочной стали после ночной смены.
- Диагностика: MT выявил линейные индикации через 24 часа после сварки.
- Причины: низкий подогрев, высокая жесткость соединения, влага в электродах.
- Решения: подогрев и межслойная температура по расчету CE, прокалка электродов, снижение жесткости креплений на время остывания, задержка НК до 48 часов. Повторный MT/UT.
Частые ошибки и как их избегать
- Пропуск межоперационного VT: дефекты «запечатываются» последующими проходами, усложняя ремонт.
- Неправильная ориентация поля при MT: пропуск дефектов, ориентированных параллельно линиям поля.
- Недостаточная подготовка поверхности для PT/UT: ложные индикации и снижение чувствительности.
- Отсутствие калибровки и эталонов: некорректные размеры дефектов в UT/PAUT/RT.
- Подмена критериев: «глазомер» вместо стандарта; следует всегда ссылаться на конкретные пункты норм.
- Неполная фиксация результатов: без фотографий/сканов спорить о факте дефекта сложно.
Интеграция контроля в систему качества предприятия
- Политика качества по ISO 3834: распределение ответственности, процессы, обучение, оценка поставщиков.
- План инспекций (ITP): точки удержания, свидетели заказчика, «hold points».
- KPI по качеству сварки: процент брака, дефектность по типам, среднее время ремонта, повторяемость дефектов по операторам/оснастке.
- Непрерывное улучшение: анализ трендов, корректировка WPS, апгрейд оборудования НК.
Заключение
Контроль качества сварных швов и соединений — это комплекс мер, охватывающий материалы, технологию, исполнение и инспекцию на всех стадиях жизненного цикла металлоконструкций. Правильное сочетание методов НК позволяет обнаруживать как поверхностные, так и внутренние дефекты; разрушающие испытания подтверждают соответствие технологии. Успех определяется не только инструментами, но и культурой качества: квалификацией персонала, четкими процедурами, трассируемостью и дисциплиной выполнения. Если вы строите систему контроля,
Приложение: краткая памятка по выбору метода НК
- Поверхностные трещины и поры: PT (для любых материалов), MT (для ферромагнитных).
- Внутренние объемные дефекты (поры, шлаковые включения): RT.
- Плоские внутренние дефекты (несплавления, непровары, трещины): UT/PAUT/TOFD.
- Тонкие листы и цветные металлы: ET, PT, RT.
- Герметичность: LT (вакуум-ящик, мыльная эмульсия, гелий).